Vérification de la position du trou pilote dans le formage des métaux
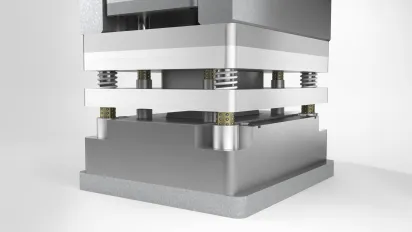
Les détecteurs de proximité inductifs empêchent l'estampillage incorrect des pièces en raison d'une alimentation incorrecte des matériaux
La demande
Des trous pilotes pré-perforés et espacés de manière régulière garantissent que les bandes métalliques sont correctement alimentées et alignées dans la matrice. Si un trou pilote n'est pas positionné correctement, des détecteurs de proximité inductifs protègent le processus de formage en arrêtant la presse avant que la course descendante n'atteigne un point critique.
L'objectif
Les trous pilotes doivent être alignés avec précision afin de garantir que les pièces estampées sont formées correctement. Des temps de réponse rapides des capteurs et une grande précision sont nécessaires pour éviter les problèmes de qualité indésirables liés à des pièces estampées de manière incorrecte.

La solution
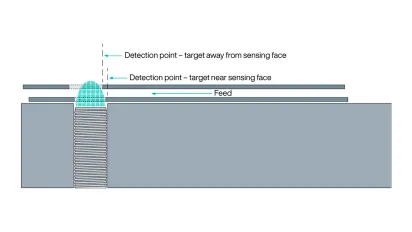
Les détecteurs de proximité inductifs tels que le NBB2-8GM30-E3surveillent la progression d'une bande métallique à travers une matrice en détectant des trous pilotes. Intégrés dans la matrice, les capteurs garantissent que la pièce est correctement positionnée à chaque étape du processus de formage. La logique du capteur est souvent « normalement fermée » et fournit un signal positif au contrôleur pour lancer les opérations de pliage, de découpe ou de poinçonnage lorsque le trou est détecté. Remarque :la détection directe des trous peut être délicate car le champ de détection est conique. Si la bande alimentée présente des tolérances verticales importantes, le point de détection du capteur variera légèrement. Voir Fig. 1
Une alternative à la détection directe des trous pilotes consiste à surveiller des goupilles pilotes à ressort et à encoche situées dans la matrice supérieure. Voir Fig. 2.
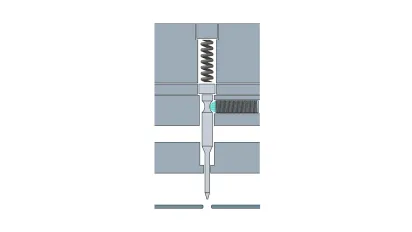
Lorsque l'avance est courte ou longue, la tige pilote heurte la tôle lors de la course descendante et est comprimée vers le haut. En détectant le passage de l'encoche au métal, le détecteur inductif arrête la presse avant qu'un mauvais estampage ne se produise. Là encore, une sortie de commutation « normalement fermée » est utilisée : ce n'est qu'en cas de défaut que le capteur interrompt le processus et arrête la presse. La commutation « normalement fermée » présente l'avantage supplémentaire d'indiquer la perte de puissance du capteur. Si l'alimentation du capteur est interrompue sans que cela soit remarqué, le processus d'alimentation ne risque pas de se poursuivre sans surveillance. Les connexions coupées ou desserrées arrêtent automatiquement la presse, comme en cas de détection d'un mauvais alignement.
Caractéristiques techniques
- Gamme de température de fonctionnement étendue -40 ... +85 °C
- Distance de fonctionnement accrue : affleurement de 2 mm
- Tension de fonctionnement : 5 ... 30 V
- Type de sortie : PNP
- Protection contre l'inversion de polarité
- Fréquence de commutation : 0 ... 6000 Hz
Les avantages
L'utilisation d'un détecteur de proximité inductif pour vérifier la position des trous pilotes dans les applications d'emboutissage métallique permet d'éviter les pièces mal embouties et de réduire les temps d'arrêt imprévus.
En bref
- Des détecteurs inductifs surveillent la progression d'une bande métallique à travers une matrice.
- Des capteurs garantissent le positionnement correct des pièces à chaque étape du processus de formage.
- La logique du capteur « normalement fermé » fournit un signal positif au contrôleur pour lancer le processus spécifié.
Cher visiteur, cette page a été traduite à l'aide d'une intelligence artificielle afin de vous fournir un contenu traduit dans les meilleurs délais. Qu'en pensez-vous ? Nous apprécions grandement vos commentaires !