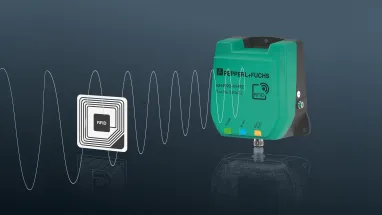
工业金属冲压中的 RFID 系统
RFID 系统确保成型工艺以更高效率运行
用途
在冲压过程中,确保拉出特定作业所需的正确模具是一项重要的防错步骤。为什么?一个不匹配的模具可能在第一个冲程就崩溃,使公司既要承担工具和机器损坏的有形成本,又要承担计划外停机的机会成本,停机时间往往长达数天,有时甚至数周。
识别模具组并将信息载入印刷机控制软件的过程历来都是手动操作,因此容易出现人为错误。常见的模具标识可能是简单的涂漆/印刷序列号。但是,随着时间的推移,标记会逐渐磨损,变得难以辨认,从而增加了对人体的伤害。污损或磨损的识别码可能读作 "KY537-2 "或 "KV537-2"--这完全取决于工人的视觉解读。即使正确读取了涂漆上的序列号,操作员在输入时也可能会误用 "胖手指 "输入错误的字符。
条形码扫描是对人工模具识别的一种改进。当与印刷机控制系统连接时,条形码系统通过电子扫描自动识别模具,从而消除人为错误。有许多不同的基于光学的读取技术,从使用不干胶标签到直接在模块上剥离、打印或激光蚀刻 Data Matrix 代码。然而,不干胶条形码往往缺乏印刷车间所需的耐久性,而更昂贵、更坚固的条形码虽然机械耐久,但在可读性方面却难以预测。尤其是当污染物积聚或扫描仪到代码的距离较远时。
上述方案都无法提供 RFID 解决方案所能提供的安全性和可读性。
目标
RFID 的优势不仅体现在印刷机上。他们开始得更早,在模具存储区。模具仓库的布局既有散落在地面上的松散组织,也有整齐协调的货架系统。这完全取决于公司的需求、规模和预算。这完全取决于公司的需求、规模和预算。在任何时候,手头都可能有 "几十 "到 "几百 "个模具,其中一些每周都要使用,而另一些则几年才需要一次。
越容易定位模具,压力机就越快开始冲压零件并创造收入。定位 "标记 "的模具非常简单,只需在电脑或手机仪表板上查看取件位置,使用手持式读取器验证 ID,然后将模具传送到印刷机。如果没有 RFID 验证,工人可能会不小心拿错机架上的模具。或者,他们可能选择了正确的位置,但如果在之前的工作之后,错误的模具被存放在那里,那么一切都白费了。ID 扫描会立即触发错位通知。
如果错误的模具被送入印刷机,工人可以在开机前发现错误。然而,即使幸运和细心的操作员避免了撞车事故,失误也并非没有代价。卸载错误模具的过程浪费了本可用于生产零件的宝贵时间。
使用贴有标签的模具和 RFID 阅读器的确认扫描,可防止模具选择错误或错位。
解决方案
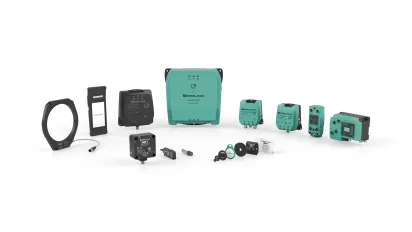
有多种 RFID 产品克服了人工识别和光学识别的缺点。
RFID 系统由 扫描仪、 ID 标签 和 控制器 组成。不仅可以读取电子标签,还可以将工作信息写入标签。因此,模具使用情况、操作员历史记录和模具特定设置说明等数据均可即时更新和提供。此外,许多标签还可以嵌入金属中,防止在存储和检索过程中损坏。
RFID 的标签设置确认可在100 % 非接触的情况下完成。与光学读码器不同,校准的容错率要高得多。用于读取或更新标签信息的天线覆盖面积很大。这种宽检测区域对于上模和下模分开存放的大型印刷机特别有用。如果上模和下模在安装过程中没有正确配对,就不可避免地会发生严重的撞模事故。单个 UHF 系统可在启动前同时读取安装在上下模上的标签,以确保标签匹配。
RFID 标签和读取器的技术特点
- 工作频率 13.56 MHZ
- 符合 ISO 15693 标准
- 防护等级(IP67/68)
- ID 标签可嵌入金属中,读取距离可达 13 英尺
- 便于安装标签的安装孔
- 读/写头配有双 LED 灯,用于显示功能
- 超高频系统可实现多标签读取

优势
无线射频识别技术的好处远不止是简单但重要的初始防错功能。它们确实只受到印刷车间要求和工程智慧的限制。这就是 IIoT 发挥作用的地方。
利用模具识别功能,可以轻松跟踪使用时间。预防性维护可自动触发,而不是依靠人工来确定模具的状况。再也不用担心生产出来的零件质量下降,因为不知不觉中模具已经过了翻新期。
将 RFID 扫描仪与部件传感器相结合,可高分辨率地查看实际模具使用情况。许多 RFID 系统可通过标准 IIoT 通信协议(如 MQTT、OPC UA 或 REST API)轻松连接到公司的 MES/ERP/SCADA 软件。这使得从传统的基于人力和电子表格的性能分析到实时、无差错的状态更新变得更简单。生产的零件数量、需要维护的剩余小时数、模具位置、可用性状态和每月模具命中率—您认为重要的所有数据,任何人都可以随时随地看到。
概览
- 自动模具识别消除了人为错误
- 在印刷车间实施 RFID 是提高效率的 IIoT 计划的入口
- 消除了因模具选择和放置不当而造成的撞模现象
- 重要的工作信息(如模具使用情况)可写入 RFID 标签