Verifica della posizione del foro pilota nella formatura dei metalli
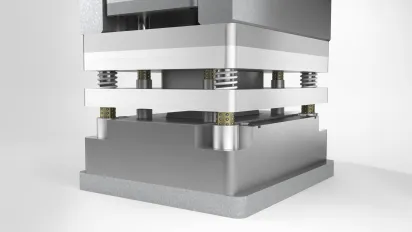
I sensori di prossimità induttivi impediscono la stampaggio errato dei pezzi a causa di un'alimentazione impropria del materiale
L'applicazione
I fori pilota preforati e distanziati in modo uniforme assicurano che le strisce metalliche vengano alimentate e allineate correttamente nello stampo. Se un foro pilota non è posizionato correttamente, i sensori di prossimità induttivi salvaguardano il processo di formatura arrestando la pressa prima che la corsa discendente raggiunga un punto critico.
L'obiettivo
I fori pilota devono essere allineati con precisione per garantire che i pezzi stampati siano formati correttamente. Sono necessari tempi di risposta rapidi dei sensori e un'elevata precisione per evitare problemi di qualità indesiderati associati a pezzi stampati in modo errato.

La soluzione
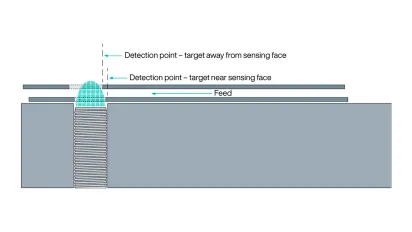
I sensori di prossimità induttivi come gli NBB2-8GM30-E3monitorano l'avanzamento di una striscia metallica attraverso uno stampo rilevando dei fori pilota. Incorporati nello stampo, i sensori assicurano che il pezzo sia posizionato correttamente in ogni fase del processo di formatura. La logica del sensore è spesso "normalmente chiusa" e fornisce un segnale positivo al controller per avviare piegature, tagli o punzonature quando viene rilevato il foro. Nota:il rilevamento diretto dei fori può essere complicato poiché il campo di rilevamento è conico. Se la striscia alimentata presenta tolleranze verticali elevate, il punto di rilevamento del sensore varierà leggermente. Vedere la Fig. 1.
Un'alternativa al rilevamento diretto dei fori pilota è il monitoraggio di perni pilota dentellati e caricati a molla situati nello stampo superiore. Vedere la Fig. 2.
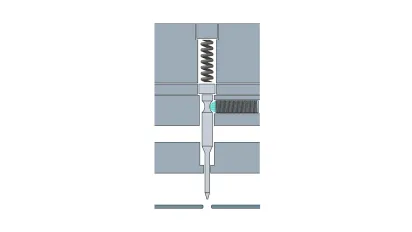
Quando l'alimentazione è corta o lunga, il perno pilota colpisce la lamiera nella corsa discendente e viene compresso verso l'alto. Rilevando il passaggio dall'intaglio al metallo, il sensore induttivo arresta la pressa prima che si verifichi un errore di stampaggio. Anche in questo caso viene utilizzata un'uscita di commutazione "normalmente chiusa": solo in caso di guasto il sensore interrompe il processo e arresta la pressa. Un ulteriore vantaggio della commutazione "normalmente chiusa" è l'indicazione della perdita di alimentazione del sensore. Se l'alimentazione del sensore viene interrotta inavvertitamente, non c'è il rischio che il processo di alimentazione continui senza controllo. I collegamenti interrotti o allentati arrestano automaticamente la pressa, proprio come quando viene rilevato un errore di alimentazione.
Caratteristiche tecniche
- Campo di temperatura di esercizio esteso -40 ... +85 °C
- Distanza operativa aumentata: 2 mm a filo
- Tensione di esercizio: 5 ... 30 V
- Tipo di uscita: PNP
- Protezione contro l'inversione di polarità
- Frequenza di commutazione: 0 ... 6000 Hz
I vantaggi
L'uso di un sensore di prossimità induttivo per verificare la posizione dei fori pilota nelle applicazioni di stampaggio dei metalli impedisce la stampaggio errato dei pezzi e riduce i tempi di fermo macchina non pianificati.
In sintesi
- I sensori induttivi monitorano l'avanzamento di una striscia metallica attraverso una matrice
- I sensori garantiscono il corretto posizionamento dei pezzi in ogni fase del processo di formatura.
- La logica del sensore "normalmente chiuso" invia un segnale positivo al controller per avviare il processo specificato.
Gentile visitatore, questa pagina è stata tradotta utilizzando l'intelligenza artificiale al fine di fornire contenuti tradotti in modo tempestivo. Come la trova? Apprezziamo molto il suo feedback!