Monitorowanie położenia paska i jego wyrzucania w matrycy 9-stanowiskowej

Czujniki BGS niezawodnie sterują zatrzymaniem podawania i weryfikują wyrzucanie elementów
Aplikacja
Konstruktorzy matryc zatrudnieni w prywatnej firmie z sektora Tier 2 zajmującej się obróbką plastyczną metali, która wytwarza produkty dla wielu różnych gałęzi przemysłu, w tym dla branży motoryzacyjnej, otrzymali niedawno zadanie opracowania dziewięciostanowiskowej matrycy progresywnej do produkcji metalowych wsporników przeznaczonych do zespołu zawieszenia samochodowego. Na ostatnim stanowisku taśmy gotowe elementy lewy i prawy są odcinane od głównej taśmy, a następnie wyrzucane pneumatycznie przez zsyp do pojemnika zbiorczego.
Cel
Rozwiązanie z czujnikiem wbudowanym w matrycę ma dwa cele: po pierwsze, klient pragnie zapewnić prawidłowe ustawienie elementu (taśmy) przed ostatecznym cięciem. W przypadku nadmiernego lub niedostatecznego podania elementu cięcie zostanie wykonane w niewłaściwym miejscu, co spowoduje powstanie wadliwych elementów. Po drugie, po wycięciu elementu należy sprawdzić, czy strumień sprężonego powietrza skutecznie usunął wszystkie elementy z matrycy przed kolejnym skokiem w dół. Jeśli gotowy element pozostanie w prasie, kolejny skok w dół może spowodować bardzo kosztowne uszkodzenie matrycy.
Rozwiązanie
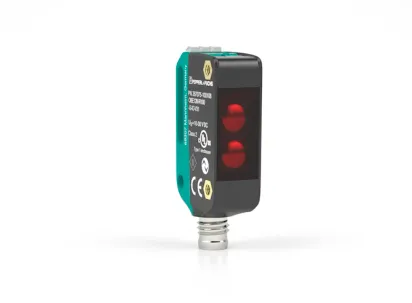
W celu realizacji zadania związanego z pozycjonowaniem klient umieścił poza matrycą fotoelektryczny czujnik triangulacyjny z funkcją tłumienia tła (BGS) (OBT350-R100-2EP-IO-0,3M-V1), skierowany dokładnie na punkt, w którym musi zatrzymać się podajnik.
Aby sprawdzić, czy elementy zostały wyrzucone, po przeciwnych stronach stacji cięcia zamontowano dwa dodatkowe czujniki tego samego modelu i skonfigurowano je tak, aby ignorowały metalowe tło — podparcie, na którym spoczywa element. Jeśli wyrzucenie elementu nie powiodło się, czujniki sygnalizują sterownikowi, że element pozostał na podparciu lub leży na płycie pod nim. Czujnik posiada 256 pikseli odbiorczych oraz niestandardowy algorytm oceny, który zapewnia precyzję na poziomie lasera, a jednocześnie oferuje tolerancję na drgania niezbędną w wielu zastosowaniach związanych z zakończeniem podawania.
Cechy szczególne
- Miniaturowa konstrukcja z wszechstronnymi opcjami montażu
- Najlepsza redukcja szumów tła w swojej klasie
- Precyzyjne wykrywanie obiektów, praktycznie niezależne od koloru
- Rozszerzony zakres temperatur: od -40 °C do +60 °C
- Wysoki stopień ochrony (IP69K)
- Interfejs IO-Link do przesyłania danych serwisowych i procesowych

Korzyści
Klient początkowo wypróbował rozwiązanie laserowe konkurencyjnej firmy, które charakteryzowało się bardzo precyzyjną (maleńką) plamką świetlną, co powodowało niestabilność wyników w przypadku drgań lub wygięcia badanego metalu. Natomiast wiązka świetlna o wymiarach 5 mm × 5 mm w czujniku OBT350 zapewnia niezawodne wykrywanie taśmy w punkcie zakończenia podawania. Czujnikz funkcją tłumieniatła wykrywa wyłącznie element, a nie metalowe tło ani otoczenie. Jest on również niewrażliwy na zmiany koloru i wykrywa różnice w połysku lub przebarwienia metalu bez uszczerbku dla dokładności czujnika. Czujnik triangulacyjny OBT350 z funkcją tłumienia tła i technologią matrycy wielopikselowej ostatecznie spełnia wszystkie kluczowe kryteria zastosowania.
Szanowny Gościu, niniejsza strona została przetłumaczona przy użyciu sztucznej inteligencji, aby zapewnić Państwu dostęp do przetłumaczonych treści w odpowiednim czasie. Jak Państwu się podoba? Będziemy wdzięczni za Państwa opinię!